
 英語EN


ピロープレート式熱交換器:レーザー溶接設計、用途、利点
ピロープレート式熱交換器について解説:レーザー溶接によるディンプル構造、製造方法、利点、食品、医薬品、化学、バルク固体冷却における用途、および選定方法。SHPHEより。
もっとジョン・スミス、上級溶接技師
2026年7月6日
強度が高く、欠陥のないレーザー溶接を実現するには、適切な板材を選択することが極めて重要です。レーザービームとワークピースとの相互作用は、いくつかの基本的な物理的および化学的特性によって左右されます。
銅やアルミニウムなど、熱伝導率の高い材料は、溶接部から熱を急速に放散します。そのため、溶融池の温度を維持するには、より高いレーザー出力またはより遅い溶接速度が必要となります。一方、ステンレス鋼など、熱伝導率の低い材料は、熱をより効率的に集中させるため、少ないエネルギー投入でより速い溶接が可能になります。
レーザー波長におけるプレートの表面反射率は、吸収されるエネルギー量を決定します。反射率の高い金属(アルミニウム、銅、金など)は、標準的なファイバーレーザーでは溶接が難しい場合があります。吸収率を向上させ、溶接プロセスを確実に開始するためには、表面処理やより短い波長のレーザーの使用が必要になることがあります。
母材の融点は、溶接に必要なエネルギー閾値を決定する。さらに、溶融金属の粘度は、溶融池の挙動やビード形成に影響を与える。粘度の低い金属は、過剰なスパッタやアンダーカットを引き起こす可能性がある一方、粘度の高い材料は安定した溶融池を促進する。
熱膨張係数が高い材料は、冷却時に溶接部に著しい歪みや残留応力を引き起こす可能性があります。これは、薄板や複雑な形状の溶接において特に重要であり、寸法精度を維持するためには、精密な治具の使用と入熱量の制御が不可欠です。
亜鉛、マグネシウム、硫黄などの合金元素の存在は、溶接性に影響を与える可能性があります。一部の元素は、気孔、高温割れ、または脆性金属間化合物の形成を引き起こす可能性があります。適切なレーザーパラメータと、必要に応じて溶加材を選択するためには、合金の種類を正確に理解することが不可欠です。
プレートの選定および溶接パラメータに関する詳細な技術ガイダンスについては、当社の製品エンジニアリング資料をご参照ください。ピロープレート、プリント回路式熱交換器、 そしてTP溶接プレート式熱交換器。
板厚は、熱分布、溶け込み深さ、および溶接全体の健全性に直接影響を与える重要なパラメータです。適切な板厚を選択することで、最適なエネルギー伝達が確保され、気孔や溶融不良などの欠陥を最小限に抑えることができます。
厚みのある板材は、完全溶け込みを実現するために、より高いレーザー出力とより遅い溶接速度を必要とする一方、薄い板材は、溶け落ちを防ぐために精密な制御が求められる。また、材料の熱伝導率も重要な要素であり、アルミニウムなどの金属は鋼鉄よりも熱を速く放散する。
耐荷重性、熱サイクル、耐食性などの用途要件に対する板厚の体系的な評価は、エンジニアが一貫した高品質の溶接を実現するのに役立ちます。詳細なガイダンスについては、以下を参照してください。エンジニアリングリソース皿選びについて。
表面仕上げとコーティングは、溶接品質、耐食性、および熱性能に直接影響します。レーザー溶接用プレートを選定する前に、以下のパラメータを評価してください。
| パラメータ | 要件範囲 | 溶接への影響 |
|---|---|---|
| 表面粗さ(Ra) | 0.4~1.6 µm | ビーム吸収と接合部の強度に影響します |
| コーティングの種類 | なし / 亜鉛 / ニッケル / PTFE | 多孔度と熱伝導率に影響を与える |
| コーティングの厚さ | 5~50 µm | コーティングが厚すぎると、飛散の原因となることがあります。 |
| 平面度公差 | 100 mmあたり0.1 mm以下 | ギャップコントロールの一貫性を確保 |
コーティングされていないプレートの場合は、レーザー吸収を最適化するために、表面粗さが0.8~1.2µmの範囲内であることを確認してください。コーティングが施されている場合は、レーザー波長との適合性を確認し、エネルギー伝達を阻害する反射性コーティングは避けてください。
接合部の密着性を確保するには、平面度が非常に重要です。許容誤差を超えるプレートは、事前加工が必要になる場合があります。腐食環境下での使用においては、溶接欠陥を最小限に抑えるため、厚さ30μm以下のニッケルまたはPTFEコーティングを選択してください。
エンジニアリングプレートのオプションに関する詳細については、製品ページをご覧ください。ピロープレート、TP溶接プレート、 そしてガスケット付き熱交換器。
レーザー溶接プレートの形状は、溶接品質、熱分布、およびシステム全体の効率に直接影響します。複雑な形状や厚みの異なるプレートでは、ビームの正確な位置合わせと焦点距離の調整が必要です。プレートの形状とレーザーパラメータの関係を理解することは、一貫性のある欠陥のない溶接を実現するために不可欠です。
断面が均一な平板は、ビームの移動が安定し、熱放散が予測できるため、一般的に溶接が容易です。しかし、曲面や段差のある形状を扱う用途では、可変スポットサイズ、適応型フォーカス制御、リアルタイム出力変調といった高度なレーザー機能が求められます。これらのシステム機能を板材の設計に合わせることで、手直しや材料の無駄を最小限に抑えることができます。
重要な考慮事項としては、プレートのアスペクト比、エッジの状態、表面仕上げが挙げられます。角が鋭利であったり、エッジが不規則なプレートは、ビームの散乱や不均一な浸透を引き起こす可能性があります。同様に、反射面はレーザーエネルギーの方向を変え、結合効率を低下させる可能性があります。レーザーの被写界深度とビーム品質に合ったプレート形状を選択することで、スループットと接合部の完全性の両方を最適化できます。
プレート寸法を確定する前に、レーザーシステムの最大動作範囲と焦点距離を評価してください。システムの移動限界を超えるプレートや、過度な焦点移動を必要とするプレートは、溶接速度と精度を損なう可能性があります。体系的な形状マッチングを行うことで、レーザーが最適な性能範囲内で動作し、生産工程全体を通して再現性の高い高強度溶接を実現できます。
レーザー溶接における主要な材料特性を理解することは、強固で欠陥のない接合部を確保するために不可欠です。熱伝導率、反射率、融点は、レーザーエネルギーがプレートとどのように相互作用するかに直接影響を与え、溶け込み深さや溶接部の完全性に影響を及ぼします。
板厚とそれが溶接品質に及ぼす影響を評価することで、必要なレーザー出力と焦点設定が決定されます。板厚が厚い場合は、不完全な溶融や過度の歪みを避けるために、より高いエネルギー入力と精密な熱管理が必要となります。一方、板厚が薄い場合は、溶け落ちを防ぐためにパラメータを制御する必要があります。
溶接結果の安定性を確保するには、表面仕上げとコーティング要件の評価が不可欠です。清浄で酸化物のない表面はビーム吸収性を向上させますが、溶接部における気孔や汚染を防ぐために、特定のコーティングは除去または特別な前処理が必要となる場合があります。
プレートの形状をレーザーシステムの性能に合わせることで、効率的なエネルギー伝達と適切な接合部へのアクセスが確保されます。プレートの曲率、エッジの準備、固定具の制約などの要素は、レーザーの作動距離とビーム照射方法に合致している必要があります。
コスト、入手可能性、サプライヤーの信頼性を考慮することで、選定プロセスは完了します。材料の性能と予算、納期要件のバランスを取りながら、一貫した品質と技術サポートを提供するサプライヤーを選択することで、長期的な生産の安定性が保証されます。
これら5つの要素を体系的に検討することで、用途に応じた性能、品質、経済性の目標を満たすレーザー溶接プレートを自信を持って選択できます。
当社は、企業のグローバル展開を支援する包括的な貿易ソリューションを提供します。
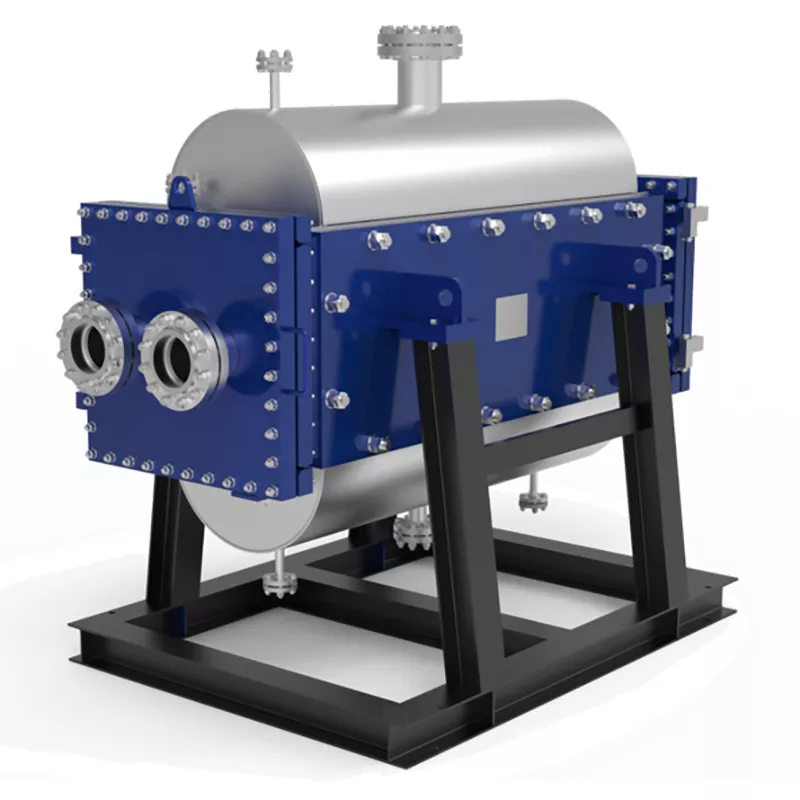
粒子を多く含むスラリー、高粘度シロップ、繊維質のパルプなどを扱う工業プロセスでは、標準的な設備では不十分で、ターゲットを絞った熱管理が求められます。SHPHEでは、TP溶接プレート式熱交換器を設計することで、お客様のプラントにおける深刻な汚れ、詰まり、浸食といった脅威を直接的に克服します。お客様のご要望に合わせた流路形状、耐摩耗性に優れた金属材料、そして統合されたCIP(定置洗浄)システムを組み合わせることで、従来の熱交換器では対応できないような場合でも、完全な生産継続性を実現します。
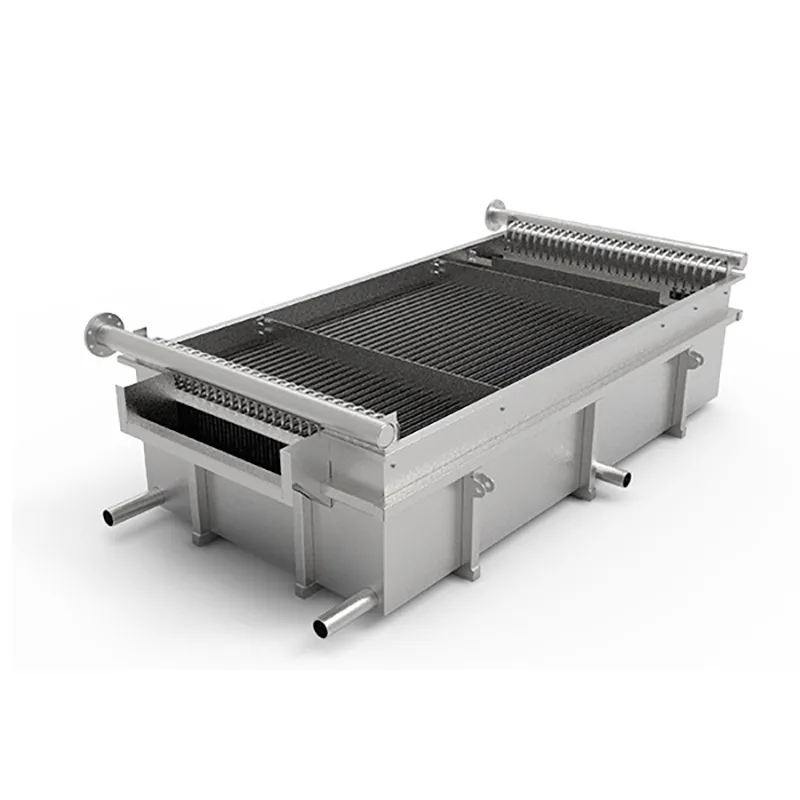
20世紀半ばに、標準的なジャケット付き熱部品の製造上のボトルネックと重量制限を回避するために開発されたピロープレート(ディンプルプレートまたはエンボスプレートとも呼ばれる)は、精密流体壁工学に革命をもたらしました。SHPHEでは、この非常に柔軟性の高い技術を、オーダーメイドの産業用熱伝達統合の中核となる基盤へと昇華させています。最先端の自動CNCファイバーレーザー溶接技術を活用することで、当社のエンジニアは、お客様固有の流体特性、圧力制限、および容器構成に直接適合するよう、機械的な膨張プロファイルとスポットピッチグリッドをカスタマイズします。今日、SHPHEのカスタムピロープレートは、高度な熱性能、漏れのない安全性、衛生的な処理を優先する世界中の加工工場にとって不可欠な資産となっており、食品、医薬品、化学、およびバルク固体冷却分野における決定的なソリューションとして機能しています。
厳しいプロセス要件に対応するカスタム設計。SHPHEでは、単に機器を供給するだけでなく、お客様に合わせた熱ソリューションを設計します。当社のHT-Bloc溶接プレート式熱交換器は、高粘度媒体、極端な温度、厳しい設置スペースなど、お客様の業界特有の課題を克服するために、経験豊富なエンジニアによってカスタム構成されます。
SHPHEプリント回路式熱交換器(PCHE)高度な拡散接合マイクロチャネル熱交換器高圧・高温の過酷な熱負荷に対応するように設計されています。従来のシェルアンドチューブ式装置と比較して、化学エッチング加工されたマイクロチャネル構造により、コンパクトなコア内部で非常に高い伝熱表面積密度を実現しています。固体拡散接合と組み合わせることで、極限的な運転条件下でも高い熱効率、機械的完全性、そして確実な封じ込め性能を発揮します。
コンパクト設計高圧熱交換器SHPHE PCHEは、LNG、天然ガス処理、洋上エネルギーシステム、超臨界CO₂発電サイクル、炭化水素処理、高圧水素用途など、重要な熱プロセスをサポートします。コンパクトなサイズ、高圧対応、低流体在庫、効率的な熱回収といった特長を兼ね備えたPCHE技術は、設置面積、重量、安全性、熱性能が等しく重要な用途に特に適しています。
お客様の多様なニーズを満たすために、最も人気のある海外貿易サービス製品をお選びください。
SHPHEプリント回路式熱交換器(PCHE)高度な拡散接合マイクロチャネル熱交換器高圧・高温の過酷な熱負荷に対応するように設計されています。従来のシェルアンドチューブ式装置と比較して、化学エッチング加工されたマイクロチャネル構造により、コンパクトなコア内部で非常に高い伝熱表面積密度を実現しています。固体拡散接合と組み合わせることで、極限的な運転条件下でも高い熱効率、機械的完全性、そして確実な封じ込め性能を発揮します。
コンパクト設計高圧熱交換器SHPHE PCHEは、LNG、天然ガス処理、洋上エネルギーシステム、超臨界CO₂発電サイクル、炭化水素処理、高圧水素用途など、重要な熱プロセスをサポートします。コンパクトなサイズ、高圧対応、低流体在庫、効率的な熱回収といった特長を兼ね備えたPCHE技術は、設置面積、重量、安全性、熱性能が等しく重要な用途に特に適しています。
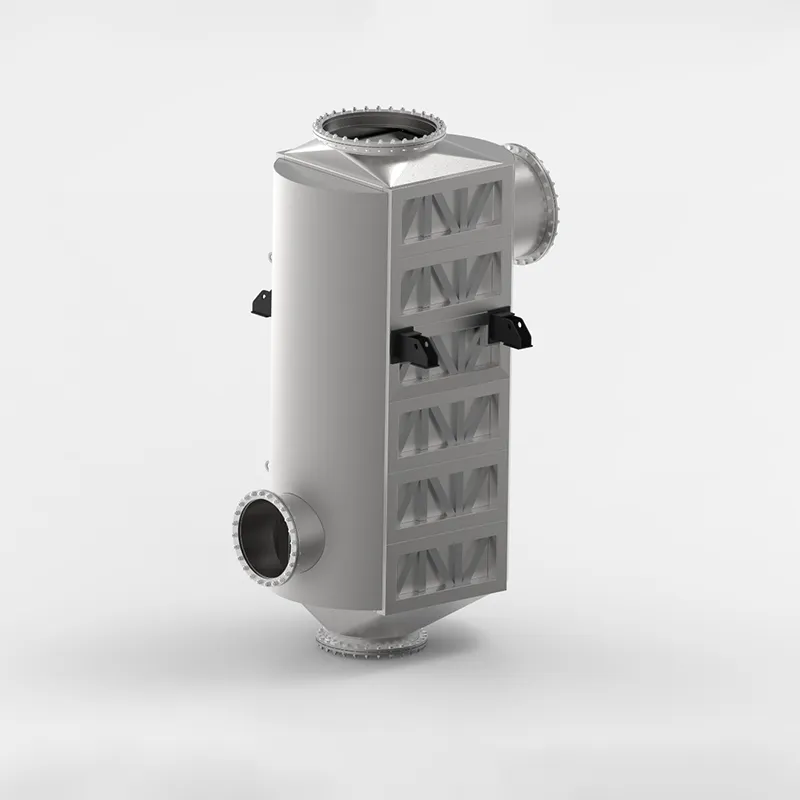
工業炉やボイラーの排ガスには、膨大な量の未利用熱エネルギーが含まれています。SHPHEのカスタムプレート式空気予熱器(PAPH)は、この高温排ガスを捕捉し、貴重な廃熱を回収して、燃焼用空気またはプロセスガスに直接伝達するように設計されています。当社のカスタムシステムは、燃焼供給温度を大幅に上昇させることで、燃焼熱力学を最適化し、燃料の大幅な節約を実現するとともに、産業における炭素排出量と排出ガス量を大幅に削減します。過酷な排ガス環境にも耐えるように設計されたSHPHE PAPHシステムは、脱炭素規制への準拠と最大限の熱効率を優先する、現代のエネルギー集約型プラントにとって最適な選択肢です。
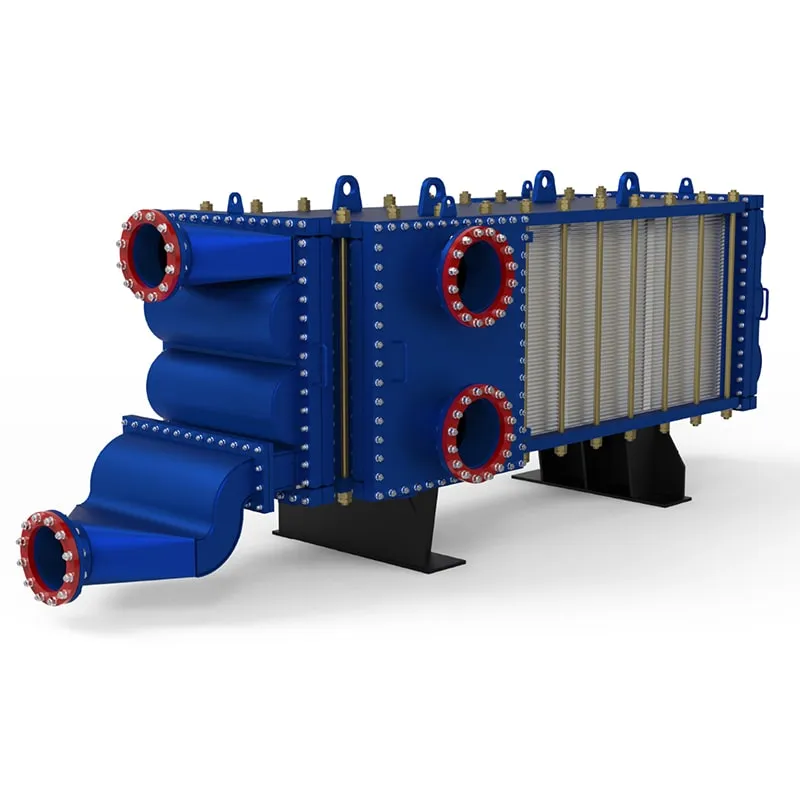
高粘度スラリー向けに特別に設計された目詰まり防止ソリューション:
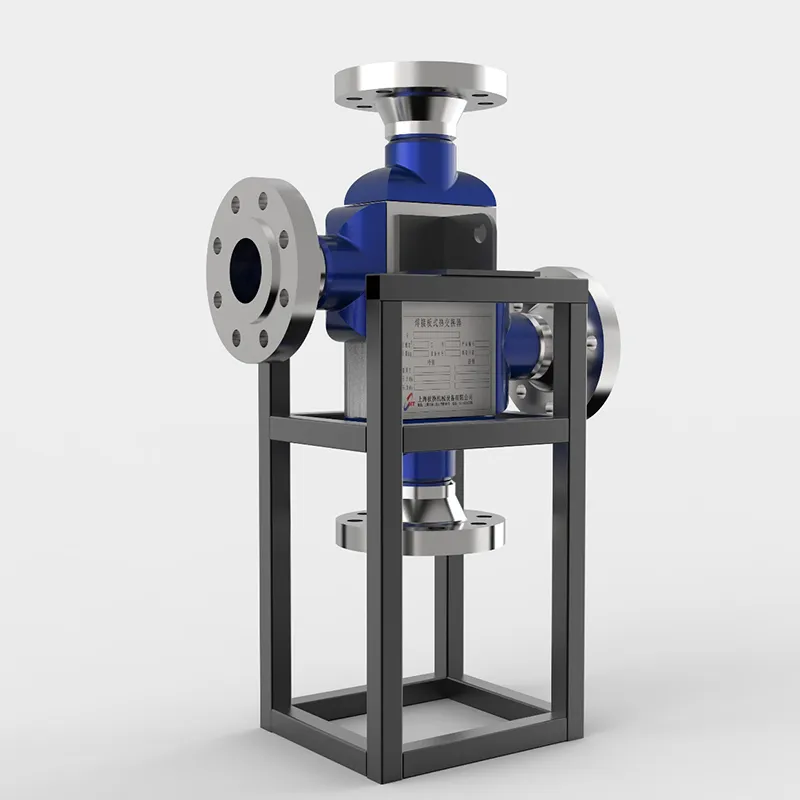
SHPHEのワイドギャップ溶接プレート式熱交換器は、深刻な産業汚染を克服するために特別に設計されており、高密度繊維、粗い結晶、または固体懸濁液を含む複雑な媒体でも目詰まりを起こさずに処理できます。各流路は、流体の正確なレオロジーと粒径に合わせてレーザー溶接されたプレートパックによって計算され形成され、構造上の「デッドゾーン」や媒体の停滞を完全に排除します。非常にコンパクトな垂直構成と汎用性の高い水平構成が用意されており、当社の垂直設計は、プラントの設置面積を大幅に削減しながら、製品のスループットを妨げず、圧力損失を最小限に抑え、過酷なプロセスループ全体で完璧な連続運転を維持します。



ユーザーコメント
実際のお客様からのサービス体験談
エレナ・M.
上級製造技術者特注の自動車用ブラケットにこのレーザー溶接プレートを採用したところ、仕上がりの均一性が格段に向上しました。薄板鋼板でも歪みの問題が一切なくなり、表面仕上げも非常に綺麗なので、溶接後の研磨作業時間を半分に短縮できました。正直、製造現場にとって投資に見合う価値は十分にあります。
トマス・R.
研究開発エンジニア新しい医療機器の筐体の試作をしているのですが、これらのプレートのおかげで気密シールに必要な精度が得られました。平面度公差は素晴らしいです。星を一つ減らしたのは、国際配送を考えると梱包がもう少し頑丈だと良かったからです。角が少し擦り切れていましたが、プレート自体は問題ありませんでした。
プリヤ・K
溶接インストラクター兼工場監督者私はレーザー溶接を6年間教えていますが、いつも生徒にこのプレートを勧めています。ビードコントロールを学ぶ初心者にも扱いやすく、高度な多層溶接にも対応できるほど頑丈です。酸化層が最小限なので、下準備の手間も省けます。トレーニングショップにとって間違いなくお買い得な商品です。
リアム・オシェア
保守・修理スペシャリスト金曜の夜勤で、ひび割れたコンベアシュートを修理しなければならなかったのですが、このプレートは切断、取り付け、溶接が完璧にできました。ファイバーレーザー加工で気孔やスパッタの問題も一切なく、週末も生産ラインを稼働させ続けることができました。すでに緊急在庫用に次のロットを注文済みです。