工業用ボイラーや炉の排ガスには、回収可能な熱エネルギーが相当量含まれていますが、多くの場合、そのエネルギーは無駄になっています。プレート式空気予熱器はこの熱を回収し、燃焼用空気流に戻すことで、バーナーの稼働時間を短縮し、燃料消費量を削減し、排出量を減少させます。この記事では、これらのシステムの仕組み、設置場所、そして効率向上と投資回収期間に関して現実的に期待できることについて解説します。
Aプレート式空気予熱器これは、薄い波形金属板を積み重ねて作られたガス対ガス熱交換器です。これらの板によって別々の通路が形成され、高温の排気ガスは一方の通路を流れ、冷たい燃焼用空気は隣接する通路を流れます。熱は金属壁を通して排気側から空気側へと伝達され、2つのガス流が混ざり合うことはありません。
プレートの波状構造は、構造的な強度を高めるためだけのものではありません。ガス流に乱流を発生させることで、滑らかなチューブに比べて熱伝達係数を大幅に向上させます。その結果、コンパクトなユニットでありながら、大量のガスを処理でき、煙突から放出されるはずだった熱を回収することが可能になります。
この設計が回転式または管状予熱器と異なる点は、プレートマトリックスが完全に溶接されていることです。回転部品がなく、漏れの原因となるシールもなく、交換が必要なパッキンもありません。また、溶接構造のため、適切な材質を選べば、硫黄化合物やその他の腐食性物質を含む排ガスにも使用できます。
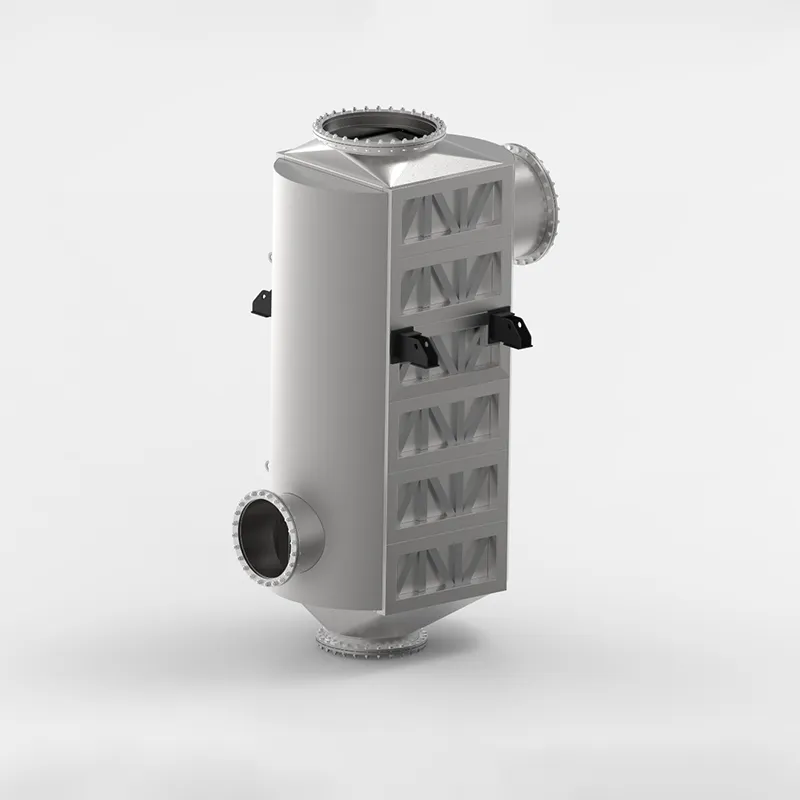
動作原理は単純明快です。高温の未処理排ガスが装置の一方の側から流入し、専用の通路を通って流れます。排ガスがプレート表面に沿って移動する際、薄い金属壁を通して反対側のより低温の処理空気に熱が伝導されます。加熱された空気はバーナーまたは炉に送られるため、同じ炎の温度に達するために必要な燃料が少なくて済みます。
流量配置は、設置場所のレイアウトや目標温度に応じて、向流式または交差流式を選択できます。向流式は、2つの流れの温度差が装置全長にわたってより一定に保たれるため、最も高い熱回収率が得られます。
重要な設計上の特徴は、モジュール式のブロック構造です。巨大な溶接構造物ではなく、より小型の標準化されたブロックを現場で積み重ねて接続することで、ユニットが構築されます。これにより、輸送が容易になり、狭い場所での設置が簡素化されるだけでなく、プラント全体を停止することなく、個々のブロックを隔離して点検や交換を行うことができます。
ボイラー工学には確立された関係性があります。排気ガス温度が18℃低下するごとに、ボイラー効率は約1%向上します。つまり、煙突温度が現在180℃の場合、126℃まで下げると、効率が約3%向上するということです。連続運転を行う大型産業用ボイラーの場合、これは燃料費の削減に直接つながります。
具体的な数字で見てみましょう。燃料エネルギーを10,000kW消費する中規模の産業用ボイラーの場合、効率が3%向上すると、燃料消費量が約300kW削減されます。年間8,000時間以上稼働すると仮定すると、これは約2,400MWhの燃料エネルギーの節約に相当します。現在の天然ガス価格であれば、ほとんどの市場で年間節約額は6桁に達する可能性があります。
燃料費の直接的な節約に加え、排出量削減という側面もあります。燃料消費量が減れば、煙突から排出されるCO₂、SO₂、NOxの排出量も減ります。炭素排出量報告や排出量取引の対象となる工場にとっては、エネルギー節約に加えて、二次的な経済的メリットも得られます。
排ガスはすべて同じではありません。天然ガスを燃焼させる場合、硫黄含有量は低く、腐食のリスクは管理可能です。しかし、燃料に硫黄が含まれている場合、排ガスは予熱器の低温側で酸性露点を下回り、深刻な腐食を引き起こす可能性があります。
エンジニアリング上の解決策は、温度勾配材料戦略です。装置の高温側には標準的な炭素鋼または304ステンレス鋼を使用し、結露が発生しやすい低温側には310SやCorten-Aなどの高合金鋼を使用します。このゾーン分けアプローチにより、最も重要な部分の耐用年数を犠牲にすることなく、初期費用を抑えることができます。
プレートの厚さは通常0.6mmから2.0mmの範囲です。薄いプレートは熱伝導率が高いですが、厚いプレートは腐食許容範囲が広くなります。最適なプレートの選択は、使用するガスの種類と定期メンテナンス間の運転期間によって異なります。
設計上の耐熱温度は800℃まで、最大運転圧力は6バールです。ほとんどのボイラーや炉の用途において、これは要求される許容範囲内に十分に収まっています。
石油・ガス:製油所の炉やプロセスヒーターは高温で連続運転されます。これらの排ガスから熱を回収することで、燃料ガスの消費量を削減し、排出ガス規制目標の達成に貢献します。溶接鋼板構造は、重質原油留分を処理する際に発生する硫黄含有排ガスに対応します。
化学処理:多くの化学プラントでは、吸熱反応や蒸気発生のために加熱炉を使用しています。この予熱器は既存のダクトに大掛かりな改造なしで設置でき、モジュール式の設計になっているため、将来的にプロセスが拡張された場合でも容量を増設できます。
冶金:アルミナ精製所や鉱山では、排気ガスが汚れた大型炉がよく使用されます。自己洗浄機能付きのプレート形状により煤の堆積を防ぎ、微粒子を含むガスでも熱性能を一定に保つことができます。
これらの業界に共通するのは、信頼性の高い継続的な運用が必要であるという点です。プレート式空気予熱器回転機械がないため、運転中に故障する可能性のある箇所が少ない。
プレート式予熱器の圧力損失は、予想よりも低い。波状の流路はガス流速を適度に保つように設計されているため、既存の送風ファンで抵抗増加に対応できる場合が多く、アップグレードの必要がない。これにより、設備投資コストを削減し、余剰電力消費を抑えることができる。
プレートの形状は自己洗浄効果も高めます。プレート表面付近の乱流が煤の付着を抑制するため、伝熱面はより長く清潔な状態を保ちます。万が一汚れが付着した場合でも、モジュール設計により、ユニット全体を停止させることなく、ブロックごとに個別に洗浄することが可能です。
騒音も考慮すべき点です。回転式予熱器は駆動モーターやシールから機械的な騒音が発生します。一方、静止式プレート予熱器は静かに作動するため、工場作業員の作業環境が改善されます。
排気熱回収機能のない既存のボイラーをお持ちの場合、プレート式空気予熱器を追加することが、多くの場合、最も費用対効果の高い効率改善策となります。この装置は、エコノマイザー(設置されている場合)と煙突の間の排気ダクト内に設置されます。
コンパクトな設置面積は大きな利点です。波形プレート設計により、小さな容積内に広い伝熱面積を実現しているため、管状ユニットでは設置できないような狭いスペースにも設置可能です。そのため、スペースが限られている既存施設跡地などにも適しています。
設置には通常、ダクト工事の改修とモジュールブロックの設置に数日を要します。事前にテスト済みのモジュールは現場で接合されるため、伝熱面の溶接は現場では不要です。
最大伝熱面積:1ユニットあたり40,000平方メートル
板厚:0.6~2.0mm
設計温度範囲:-20℃~800℃
最大設計圧力:6バール
使用可能なプレート材質:304、316L、2205、310S、904L、コルテンA
製造認証:ASME、NB、CE、BV、SGS
プレート式空気予熱器の投資回収期間は、燃料費、稼働時間、および達成可能な温度低下量によって異なります。ほとんどの産業現場では、燃料費の節約だけでも12~24ヶ月以内に設備投資額を回収できます。排出ガス削減効果や、排気ガス温度の低下による下流機器の寿命延長効果を考慮に入れると、投資回収率はさらに向上します。
メンテナンス費用は控えめです。潤滑や交換が必要な可動部品はありません。主な作業は、プレート表面の定期点検と、ガス流に微粒子が混入している場合の清掃です。個々のブロックは独立して交換できるため、長年の使用後に一部に漏れが生じた場合でも、ユニット全体を交換するという大きな初期投資を回避できます。
脱炭素化目標を掲げる工場にとって、排出量削減は即座に実現し、検証可能です。燃料消費量の削減はスコープ1排出量インベントリに直接反映されるため、規制報告やサステナビリティへの取り組みに役立ちます。
ボイラーや炉の排気温度が150℃を超えており、まだ熱回収を行っていない場合、プレート式空気予熱器の導入はほぼ間違いなく経済的にメリットがあります。燃料費の削減効果は予測可能で、技術は実績があり、モジュール式の溶接構造により、回転式予熱器のようなメンテナンスの手間をかけずに長寿命を実現できます。
重要なのは、ガス組成と温度プロファイルに合わせて適切な設計を行うことです。つまり、低温部には適切な材料を選定し、流れの配置を正しく行い、既存のダクトに適合するレイアウトにする必要があります。これらの詳細を適切に処理すれば、ユニットは何十年も稼働し、投資額を何度も回収できるでしょう。


 英語EN