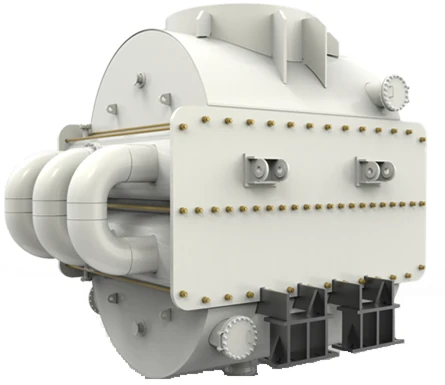
アクリル酸のオーバーヘッド凝縮においては、熱性能、耐腐食性、およびプロセス安定性を総合的に評価する必要があります。SHPHEのアプリケーションレポートでは、年間16万トンのアクリル酸統合プロジェクト向けに、7,300m²の単一ユニット面積を含む、大型の完全溶接プレートソリューションについて説明しています。
アクリル酸およびエステルの精製工程では、腐食性物質、温度に敏感な材料、および連続運転が伴う場合があります。凝縮器の温度プロファイルと流量分布は、重合リスク管理に関するライセンサーの要件を含め、プロセス設計に適合している必要があります。
大型の熱交換器が必ずしも優れた解決策とは限りません。滞留時間、液体の分配、圧力損失、冷却媒体へのアプローチ方法などが、プロセス挙動や達成可能な熱負荷に影響を与える可能性があります。
| アイテム | 報告されたプロジェクトの価値 |
|---|---|
| 植物の状況 | 年間16万トンのアクリル酸統合プロジェクト |
| 単体熱伝達面積 | 7,300平方メートル |
| レポートに記載されている最大処理能力 | 4,500 m³/h |
| 報告された熱負荷 | 26,000 kW |
| 報告された機器重量 | 120トン |
これらの数値は、プロジェクト発表で提示されたケースを説明したものです。すべてのケースにおける標準構成として扱うべきではありません。TP溶接プレート式熱交換器あるいは、別のアクリル酸製造プラントの完全な設計基礎として使用できる。
腐食:板材および溶接材料を指定する前に、プロセス全体の組成と濃度範囲を評価すること。
結露プロファイル:蒸気組成、非凝縮性成分、運転圧力、および必要な出口条件を確立する。
重合制御:温度制限、滞留時間に関する考慮事項、および必要なプロセス規定を、プラントの承認済み設計と整合させる。
クリーニング:機器の配置を最終決定する前に、実際のチャンネルアクセスと互換性のある洗浄方法を確認してください。
機械的負荷:運転重量、支持構造、ノズル荷重、熱膨張などが含まれます。
掲載されている事例には、シェルアンドチューブ式機器とのサイズ、重量、コストの比較が含まれています。このような比較は、同一の運転条件、材料範囲、圧力範囲、設置条件の場合にのみ有効です。新規プロジェクトの場合は、単一事例の比率やコスト削減率をそのまま適用するのではなく、文書化された比較資料を依頼してください。
同様に、プレートコアからエラストマー製ガスケットを取り除くことは、シール機構の一つに対処するものであり、すべての漏れ、腐食、重合のリスクを排除するものではありません。溶接部の認定、検査、および完全な動作範囲の検討は依然として不可欠です。
熱保証、圧力損失、検査計画、および関連文書を、プロセス仕様および機械仕様と併せて合意する。試運転時には、運転点および関連する製品品質指標を記録し、後日変更があった場合に既知の基準値と比較して調査できるようにする。




 英語EN